Combien de pièces d'usinage à 5 axes connaissez-vous ?
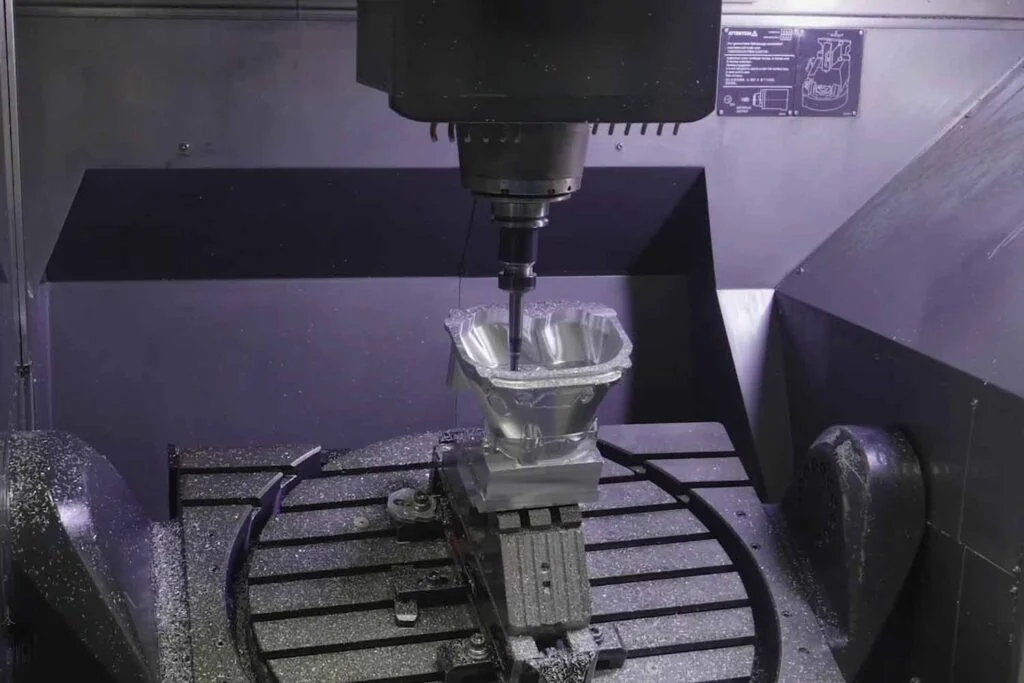
Aujourd'hui, nous disposons généralement de ces 6 types de pièces d'usinage à 5 axes : Blocs moteurs et culasses automobiles, composants aérospatiaux, pièces marines, moules haut de gamme, œuvres d'art complexes. Les machines utilisées pour l'usinage 5 axes sont généralement appelées machines 5 axes ou centres d'usinage 5 axes. Ces machines peuvent usiner différentes faces d'une pièce sans changer sa position sur la machine, ce qui améliore considérablement l'efficacité de l'usinage de pièces complexes. Les centres d'usinage à 5 axes conviennent aux pièces de forme complexe, en particulier celles qui présentent des surfaces incurvées, des surfaces inclinées ou des géométries non conventionnelles.
Avantages de l'usinage 5 axes
Par rapport à l'usinage CNC à 3 axes, l'usinage CNC à 5 axes offre les avantages suivants pour les surfaces complexes, tant du point de vue du processus que de la programmation :
Amélioration de la qualité et de l'efficacité: Améliore la qualité et l'efficacité de l'usinage des pièces.
Gamme de procédés élargie: Augmente l'éventail des processus pouvant être exécutés.
Rencontre de nouvelles orientations de développement: soutient la tendance à la production de pièces intégrées et complexes.
Précision accrue: Améliore la précision des pièces complexes.
Dans l'usinage de cavités profondes, les centres d'usinage à 3 axes nécessitent des porte-outils et des outils plus longs. Cependant, les centres d'usinage à 5 axes peuvent raccourcir la longueur des outils en utilisant une rotation et une inclinaison supplémentaires de la pièce ou de la tête de la broche. Cela permet d'éviter les collisions entre l'outil, le porte-outil et les parois de la cavité, de réduire les vibrations et les dommages subis par l'outil, de prolonger la durée de vie de l'outil et d'améliorer considérablement la qualité de la surface et l'efficacité de l'usinage des moules.
Pour l'usinage des parois latérales, un centre d'usinage à 3 axes nécessite des longueurs d'outils supérieures à la profondeur de la paroi latérale. Si la longueur de l'outil dépasse trois fois le diamètre, il devient difficile de maintenir la qualité de l'outil. Un centre d'usinage à 5 axes peut incliner la broche ou la pièce à usiner, ce qui permet de maintenir l'outil perpendiculaire à la paroi du moule, d'améliorer la qualité de la pièce à usiner et de prolonger la durée de vie de l'outil.
Dans l'usinage à 3 axes, les fraises à nez sphérique sont utilisées pour les trajectoires de fraisage fin, mais la vitesse de rotation centrale du nez sphérique est presque nulle, ce qui entraîne une usure importante de l'outil et une réduction de la qualité de la surface lors de l'usinage des moules. L'application de l'usinage à 5 axes permet d'usiner à des angles spécifiques, en augmentant la vitesse linéaire relative, ce qui non seulement prolonge la durée de vie de l'outil mais améliore aussi considérablement la qualité de la surface de la pièce à usiner.
Types appropriés
Les centres d'usinage à 5 axes sont idéaux pour les pièces de forme complexe, en particulier celles qui présentent des surfaces courbes, des inclinaisons ou des géométries non conventionnelles. Les types de pièces les plus courants qui se prêtent à l'usinage à 5 axes sont les suivants :
Blocs moteurs et culasses automobiles: Usinage de haute précision de surfaces complexes, adapté aux blocs moteurs et aux culasses automobiles.
Composants aérospatiaux: L'industrie aérospatiale nécessite souvent l'usinage de composants complexes tels que les aubes de turbine et les aubes directrices d'admission, qui requièrent une grande précision.
Pièces détachées pour la marine: Les structures complexes des navires nécessitent l'usinage de formes variées, qui sont traitées efficacement par les centres d'usinage à 5 axes.
Moules haut de gamme: Usinage de haute précision de moules, y compris de moules d'injection et de moules de coulée sous pression.
Pièces pour dispositifs médicaux: Les dispositifs médicaux nécessitent souvent un usinage de précision des surfaces complexes et des petits composants, ce que l'usinage 5 axes permet de réaliser efficacement.
Œuvres d'art complexes: Capable d'usiner des pièces artistiques complexes telles que des sculptures et des objets décoratifs.
Conclusion
L'avantage de l'usinage 5 axes réside dans le maintien d'un angle optimal entre la direction d'avance de l'outil et la surface de la pièce pour une meilleure qualité de surface et un accès plus facile aux contre-dépouilles, tout en prolongeant la durée de vie de l'outil. Il permet une utilisation plus économique des outils, des temps de cycle réduits et des réglages à serrage unique, ce qui contribue à des gains de temps et à une réduction des taux d'erreur dans l'usinage.